

Может ли один станок для намотки катушек обрабатывать несколько видов катушек?
2026-11-10 11:45A practical guide to comparing product differences, machine configuration, changeover time and total production cost — before you commit to a shared platform.
Can one coil winding machine produce several coil products? Yes — but the condition is not visual similarity, and it is not a matter of opinion.
Two coils can look alike on a drawing and still demand different fixtures, different wire guides, or a different winding mechanism. Two coils can look quite different in length and still share a platform, because length is often the variable a well-designed clamping system already absorbs.
What decides the answer is how far each product difference sits from the adjustment range of a specific machine configuration — compared item by item, not judged by eye.
Stop asking how many products. Ask how many differences the machine can absorb.
Most requests arrive as a count: "we have five models, can one machine run all of them?" The count is the wrong unit, because products differ by degree, not by number.
Every difference between two products resolves into one of three levels of change:
Program level. Turns, speed, tension setpoints and winding pattern, stored per product and recalled at changeover.
Tooling level. Fixtures, nests and locating plates exchanged per product, while the positioning reference stays the same.
Structure level. Guides, tension systems, clamping mechanisms or automation sequence altered — the machine itself changes between products.
Below that sits a fourth outcome: the requirement falls outside the machine's validated range, and a separate machine is the practical answer.
A machine is not as flexible as its best case. It is as flexible as its worst case.
This is why a compatibility assessment should be finished before the quotation, not after the purchase. The most demanding difference between two products sets the level for the whole project.
Run the screen in four steps
Four variables carry almost the decision: positioning and clamping, pin configuration, winding requirements, and loading with its downstream processes. Compare them in this order, and stop at the first step that fails — later steps cannot recover it.
01. Is the positioning reference shared?
Start with the clamping surfaces, the datum and the winding zone. A shared datum with interchangeable clamping parts is a tooling change; a different datum means the clamping mechanism itself has to be reworked; a different bobbin family usually means a different machine. No program change and no fixture swap will fix a datum mismatch.
02. Can tooling be exchanged without disturbing that reference?
Если да, то пара деталей жизнеспособна на уровне оснастки. Конфигурация штифтов определяется здесь: идентичная компоновка не требует ничего, кроме изменения программы, одинаковый шаг, но разная длина штифтов обычно означает замену пластины или гнезда, а разный шаг или расположение рядов означает перепроектирование установочной пластины. Та же логика применима к загрузочным гнездам и захватам. Сейчас важно не то, можно ли это сделать, а сколько деталей будет заменено, в каком порядке и как будет доказана правильность замены до получения первой качественной детали.
03. Оба изделия работают в пределах одного проверенного диапазона намотки?
Сравните диапазон длины проволоки, количество витков, натяжение и слоистость. Использование разных направляющих или сопел может потребовать изменения оснастки; вторая система натяжения или другая геометрия направляющих являются конструктивными изменениями, независимо от того, что указано на чертежах. А если два изделия изготавливаются по разным технологиям — с разной последовательностью пайки, установки или тестирования — это вопрос выбора отдельного оборудования, а не оснастки.
04. Умножает ли время переналадки на частоту переналадки приобретаемую вами мощность?
Совместимое оборудование, которое теряет большую часть смены при каждом переключении, не экономит мощности, а переносит потери в менее заметное место. Если этот шаг не удается, использование общего оборудования все еще может быть правильным решением — но его целесообразность должна быть оправдана инвестициями и гибкостью, а не производительностью.
Здесь следует учитывать два момента. Граница между одним уровнем и следующим зависит от конкретного оборудования — она определяется ходом регулировки, повторяемостью и проверенным диапазоном конкретной конфигурации и подтверждается в ходе инженерной проверки, а не предполагается на основе чертежа. И величина разницы не определяет ее уровень: небольшое изменение шага штифта может потребовать замены установочной пластины, в то время как большее изменение длины бобины может быть компенсировано тем же самым приспособлением.
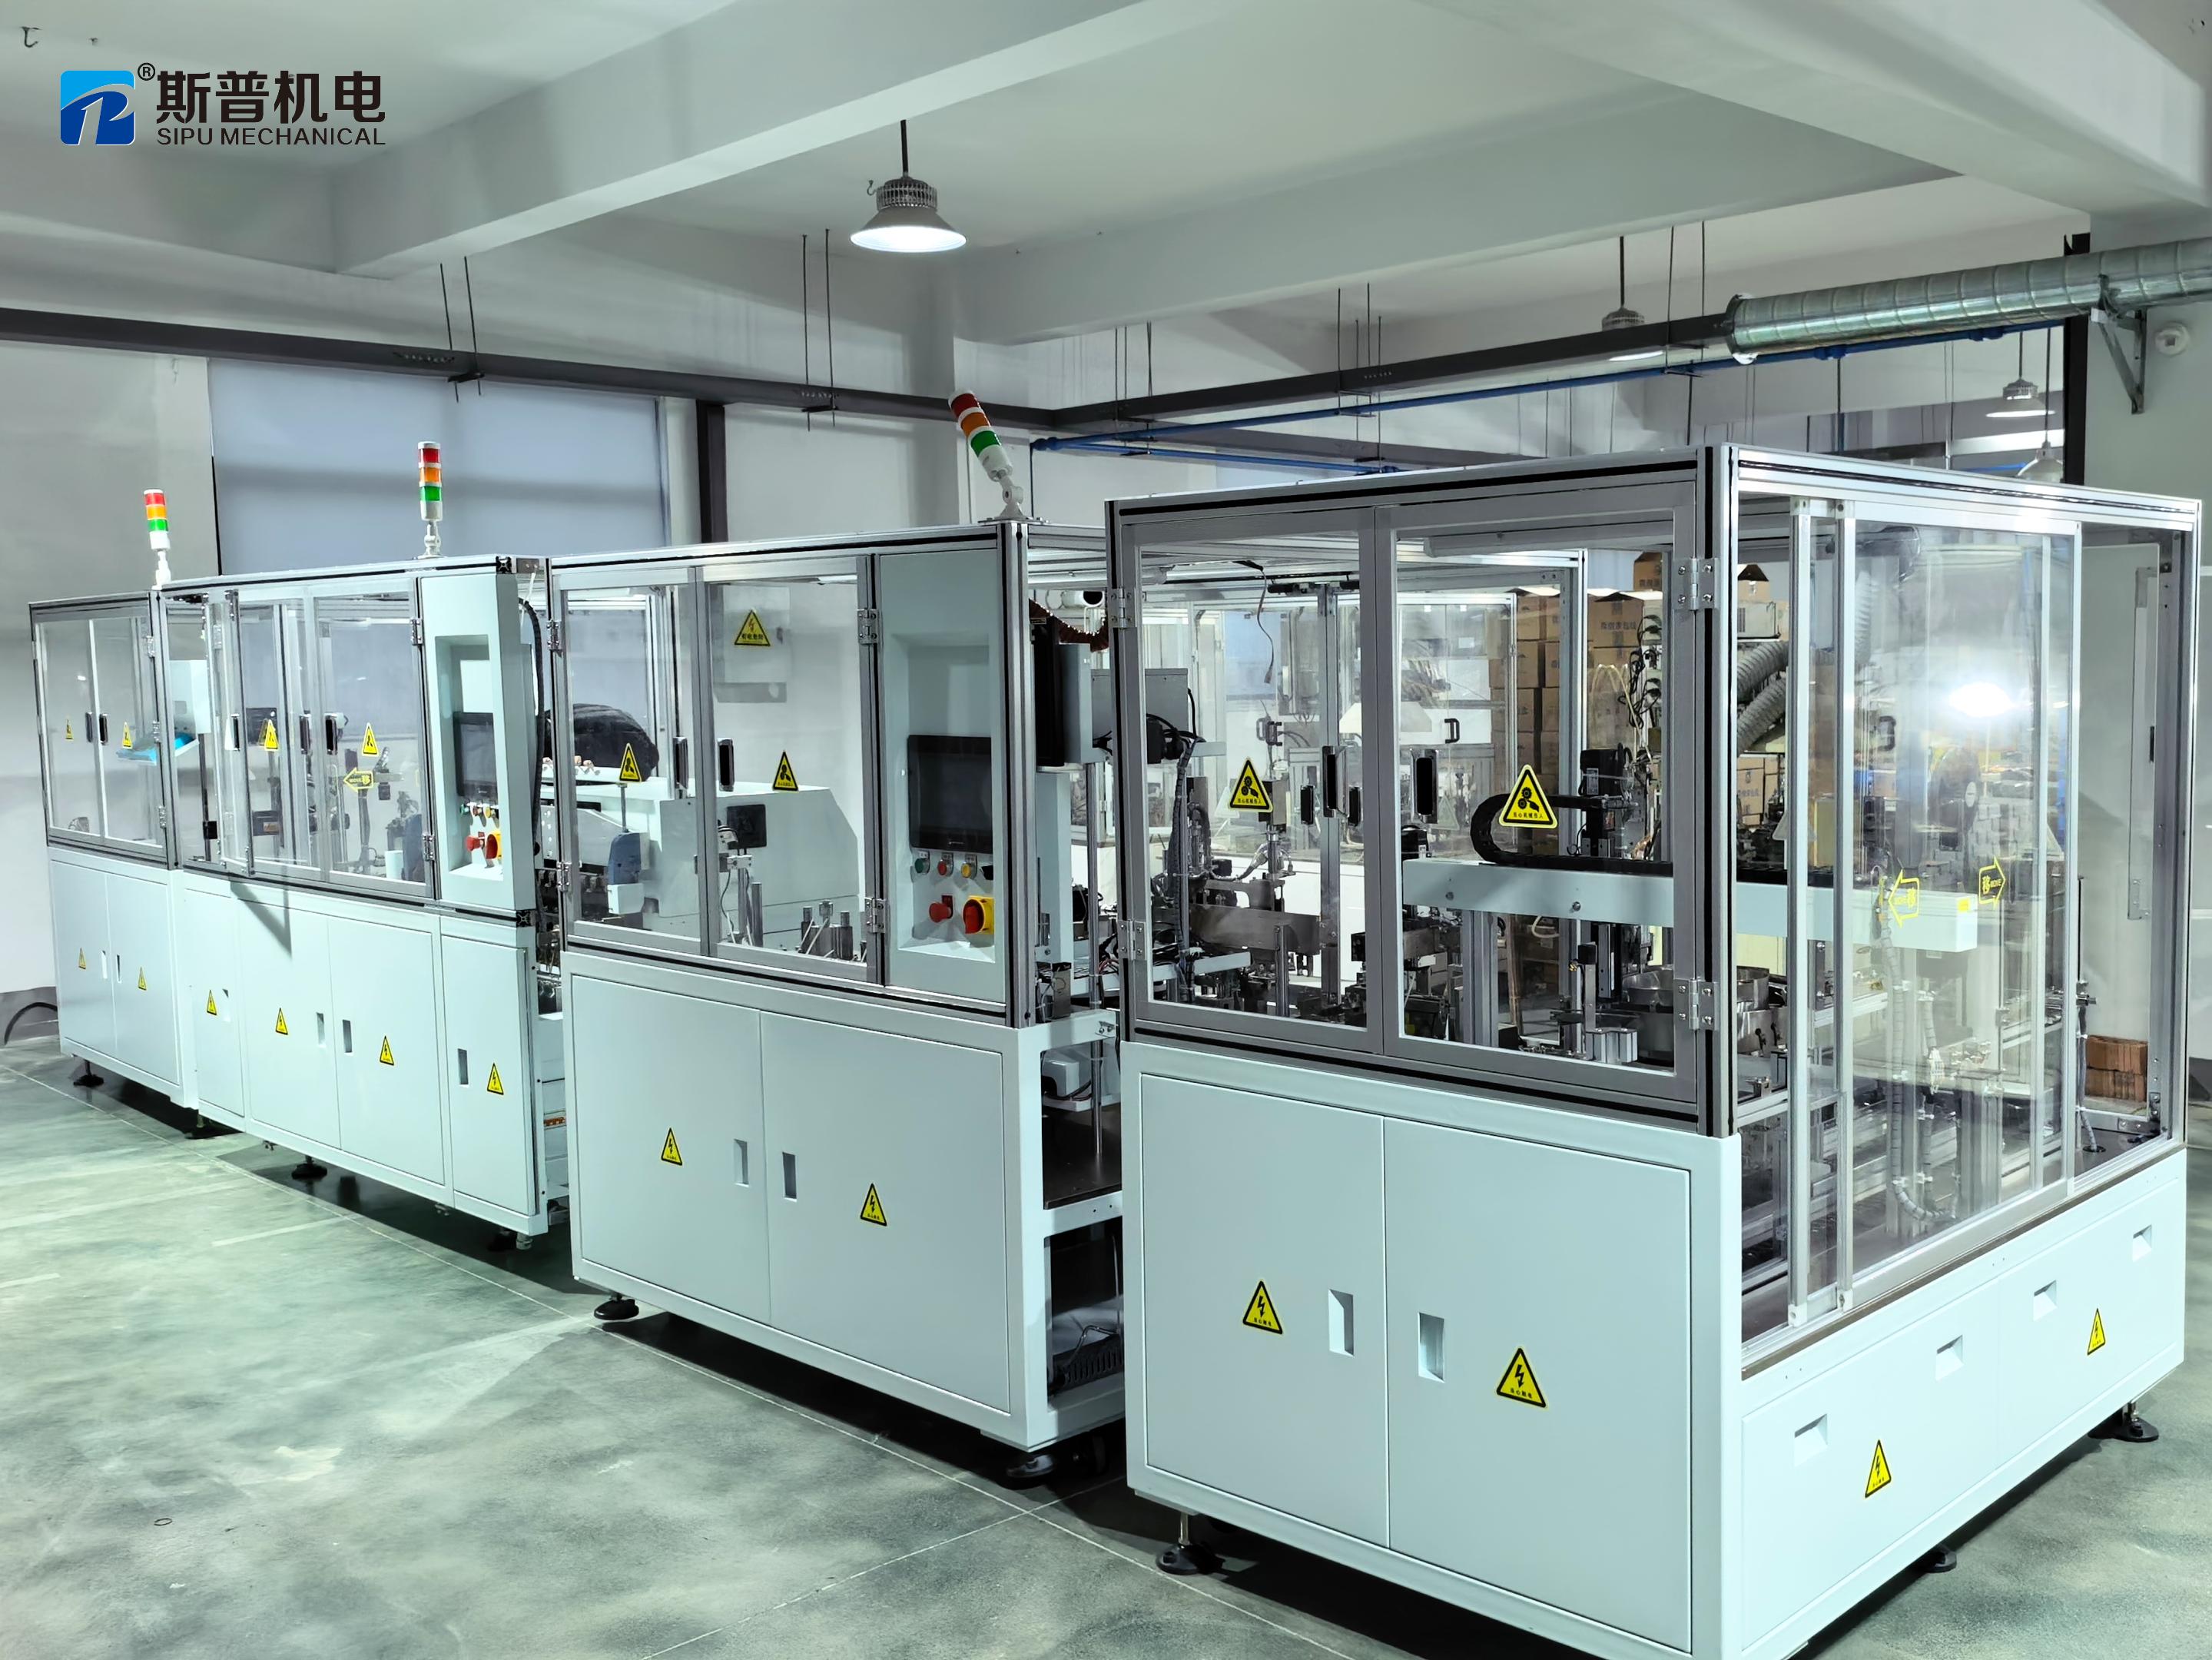
Таблица — Структура затрат на общую платформу по сравнению с двумя выделенными машинами.
| фактор стоимости | Одна многофункциональная машина | Две специализированные машины |
| Первоначальные инвестиции | При повторном использовании одной платформы показатель ниже, при встраивании второй конструкции в тот же каркас — выше. | Выше — две полные системы |
| Площадь пола | Одна площадь, занимаемая одним станком, плюс место для хранения инструментов. | Два следа |
| Инструменты | Несколько сменных комплектов для хранения и обслуживания. | Один комплект на каждый товар. |
| Смена | Обмен позициями, отзыв программы, подтверждение первой статьи | Не применимо в серийном производстве |
| Планирование | Оба продукта используют один общий пул мощностей. | Независимый, для каждой машины |
| Эффективная мощность | Снижается за счет часов переналадки | Полный, за машину |
Таким образом, при сравнении важна не цена покупки, а общая стоимость владения в рамках производственного плана:
Инвестиции в оборудование + комплекты инструментов + потери при переналадке + эксплуатационные расходы, с учетом фактической необходимой вам производственной мощности.
Один сценарий стоит описать прямо, потому что он повторяется. Производитель покупает одну узкоспециализированную машину, чтобы избежать второй покупки. Каждая переналадка занимает большую часть смены и должна сопровождаться пробными образцами и утверждением первого экземпляра. Машина тратит неделю на перенастройку, а не на производство, и в итоге её загрузка оказывается ниже, чем у двух более простых машин, — в то время как гибкость, оправдавшая покупку, так и не используется. Оборудование функционально. План, касающийся его использования, неэффективен.
Что подтверждает SIPU перед тем, как будет указана стоимость общего компьютера?
Наша позиция здесь намеренно узка: мы не публикуем универсальный допуск на то, насколько могут отличаться две катушки. Такого числа не существует, и если бы оно существовало, это стало бы условием контракта, которое никто не смог бы выполнить. Точно можно указать только оценку — и именно это мы и фиксируем в письменном виде.
Перед составлением сметы на многопродуктовый проект необходимо подтвердить четыре момента для конкретной пары продуктов:
1. Сравнительный анализ эталонных данных
От какой точки отсчета отстоит каждый продукт и совпадают ли они. Это определяет, находится ли проект на уровне оснастки или выше.
2. Концепция оборудования и последовательность переналадки.
Сколько деталей заменяется, в каком порядке, какие из них можно отрегулировать, а не заменять, и как проверяется замена перед возобновлением производства.
3. Подтвержденные параметры обмотки
Диапазон толщины проволоки, настройки натяжения и схема укладки слоев для каждого изделия проверяются в соответствии с подтвержденным рабочим диапазоном машины, а не с ее номинальным значением.
4. План первой статьи
Что измеряется на первых образцах каждого продукта после переналадки, и какой результат дает право на выпуск партии.
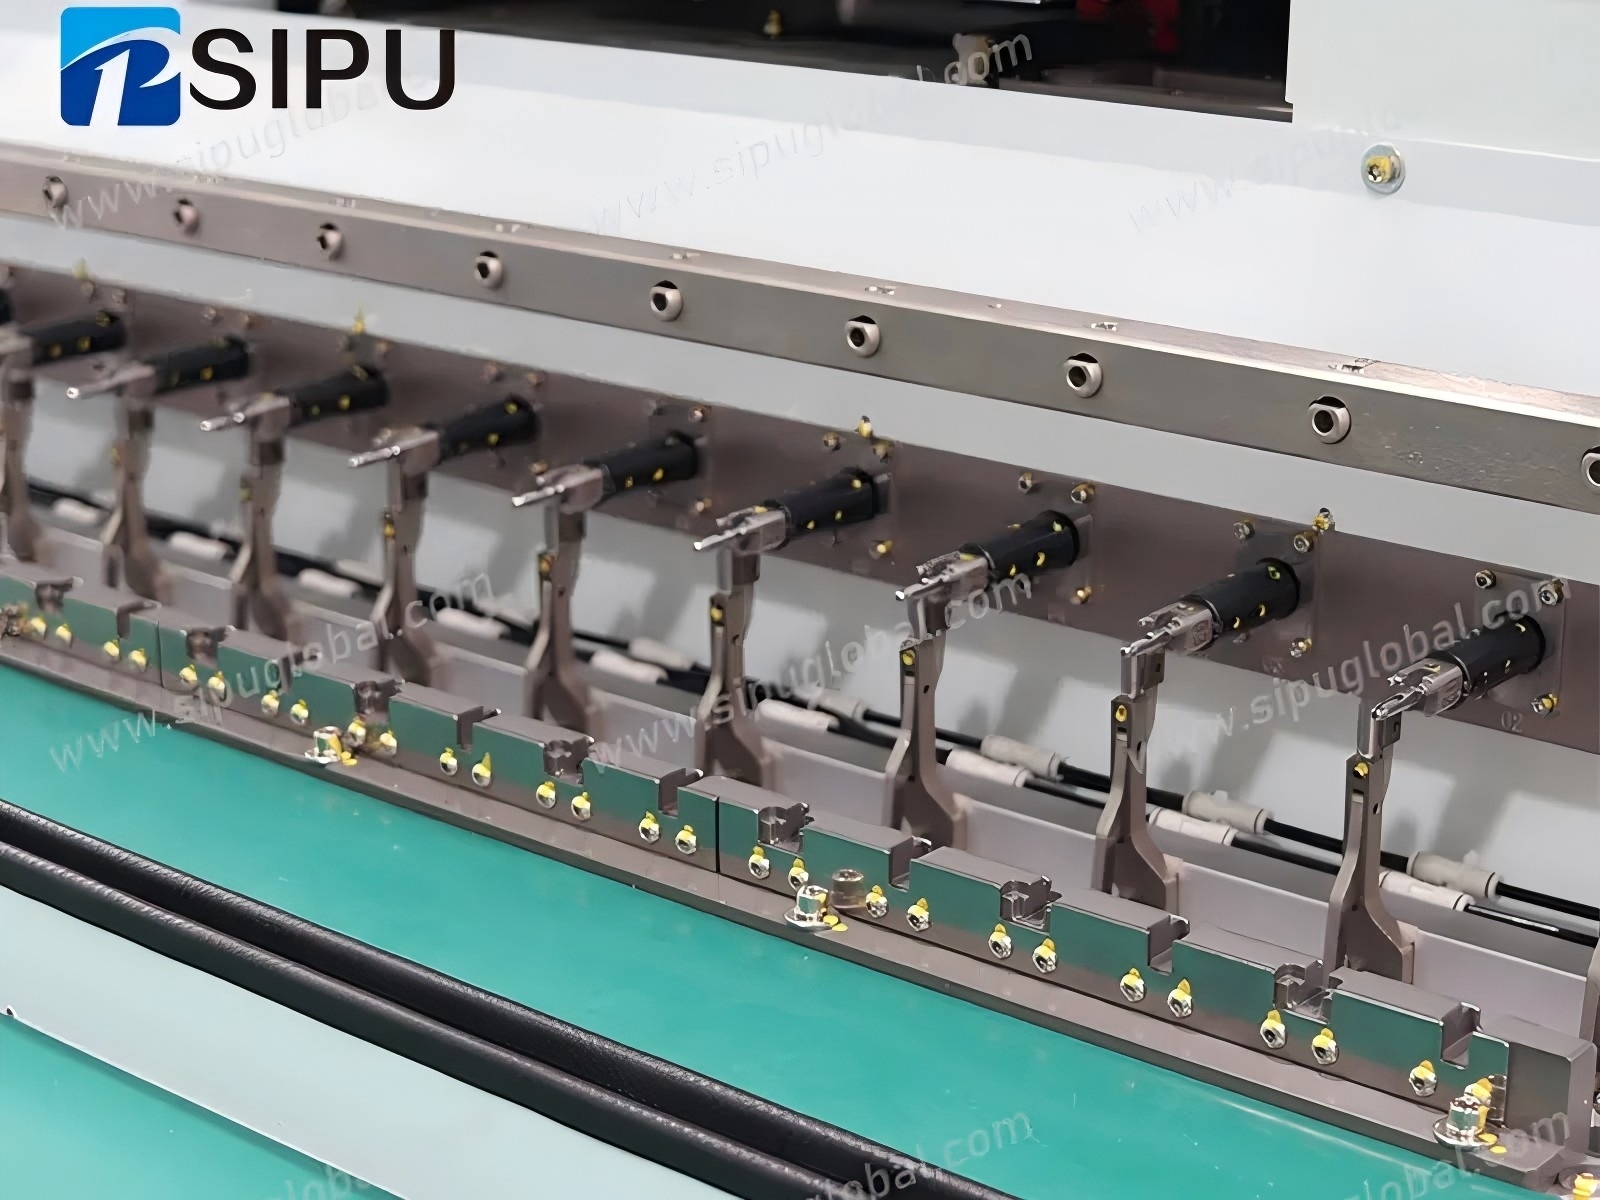
Эти испытания основаны на многошпиндельной намотке от 6 до 32 шпинделей, эмалированной проволоке диаметром 0,02 мм, сервоприводном управлении натяжением с точностью ±0,5 г, контурных направляющих для проволоки с радиусом дуги R ≥ 5 мм и паяльных ваннах с ПИД-регулированием, поддерживающих температуру в пределах ±2 °C — в конфигурации как автономных машин, так и объединенных линий для намотки, пайки, установки контактов, обмотки лентой и тестирования. Программа для автомобильных релейных катушек представляет собой типичную конфигурацию такого рода.
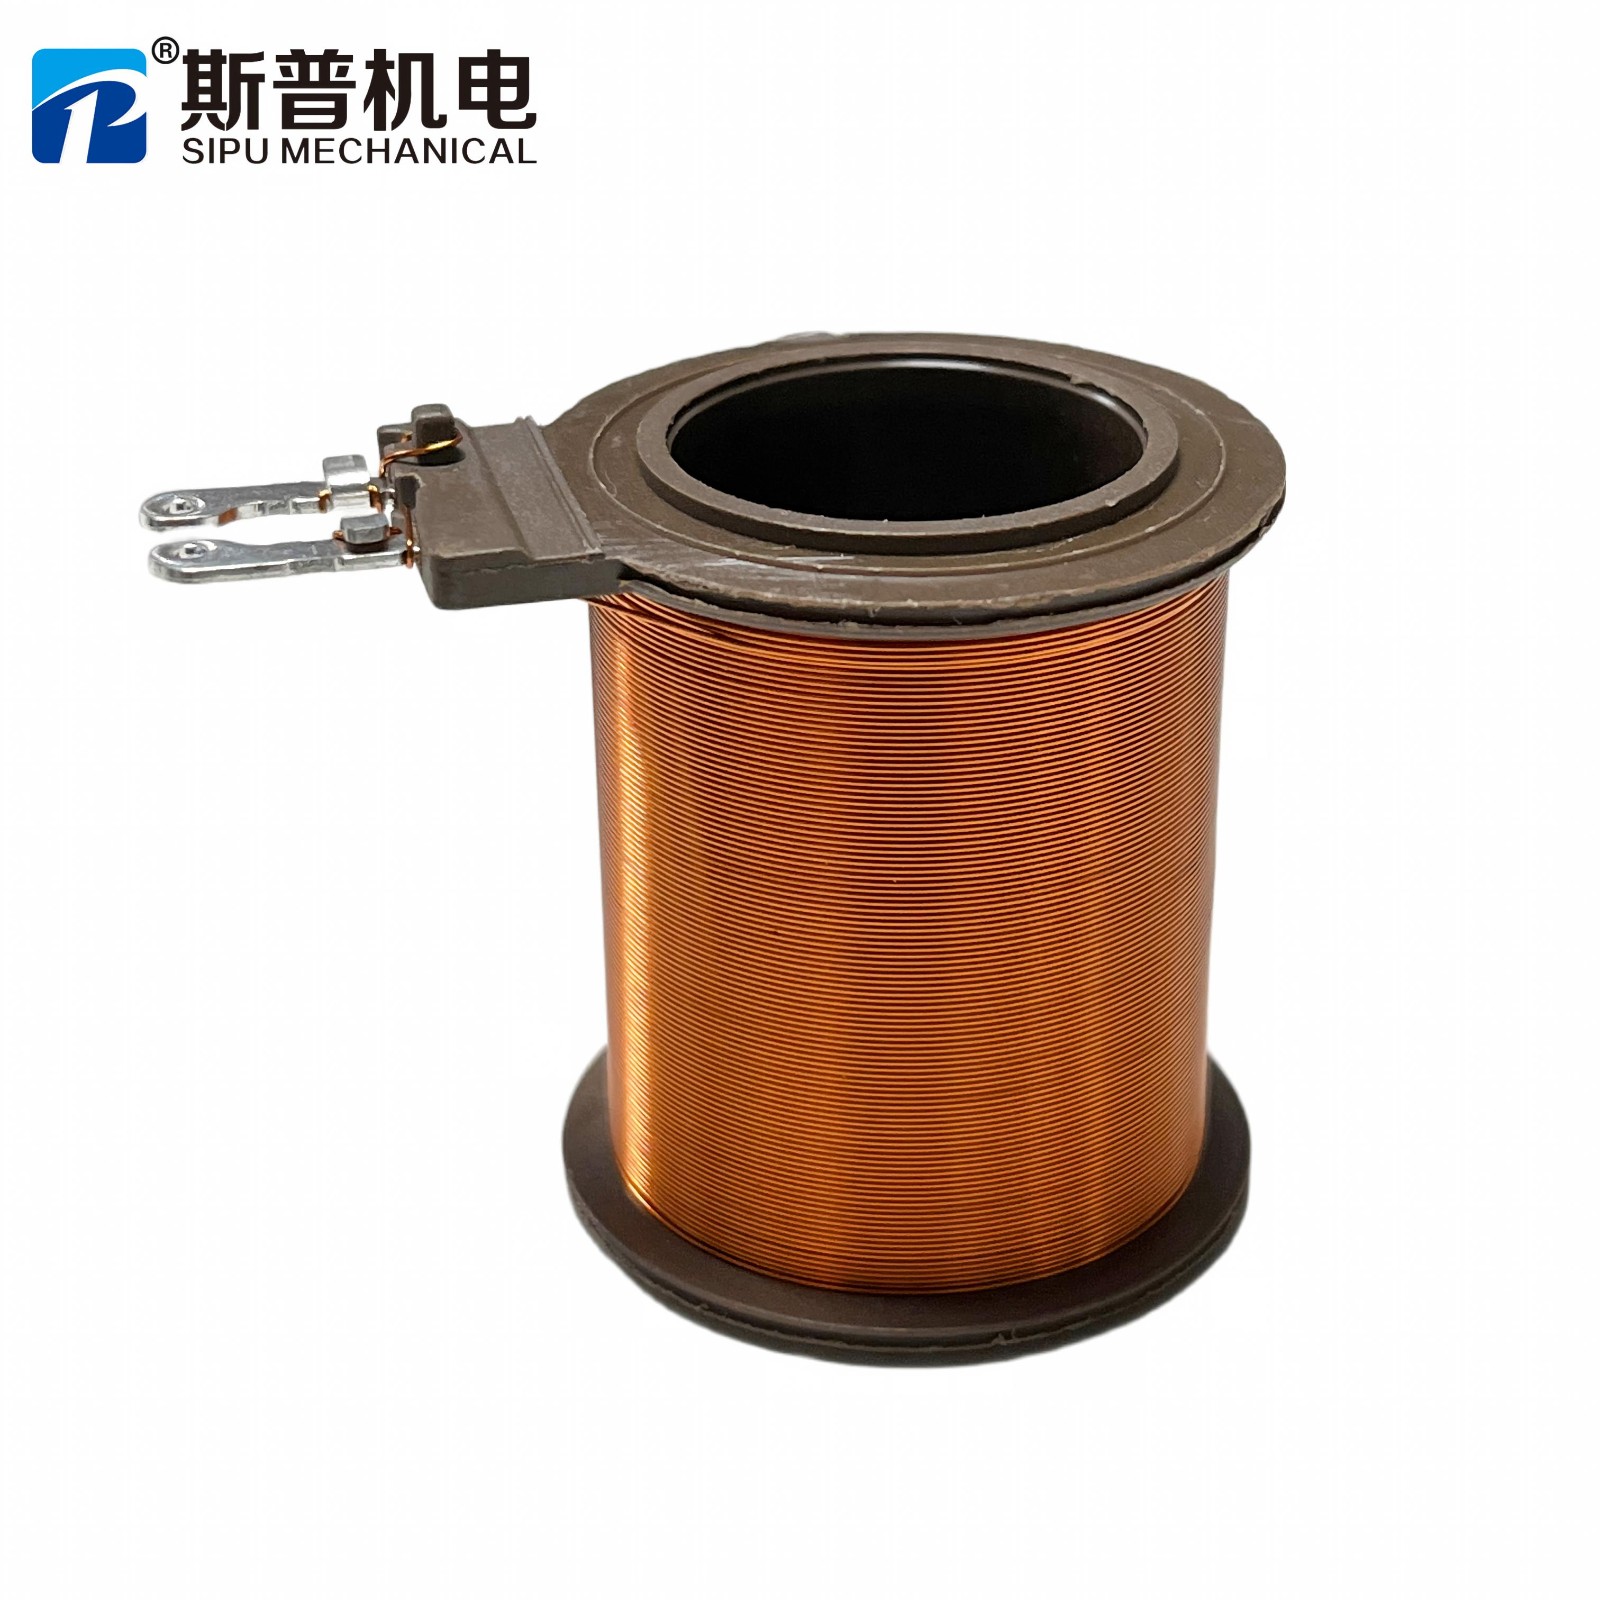
Модель катушки А
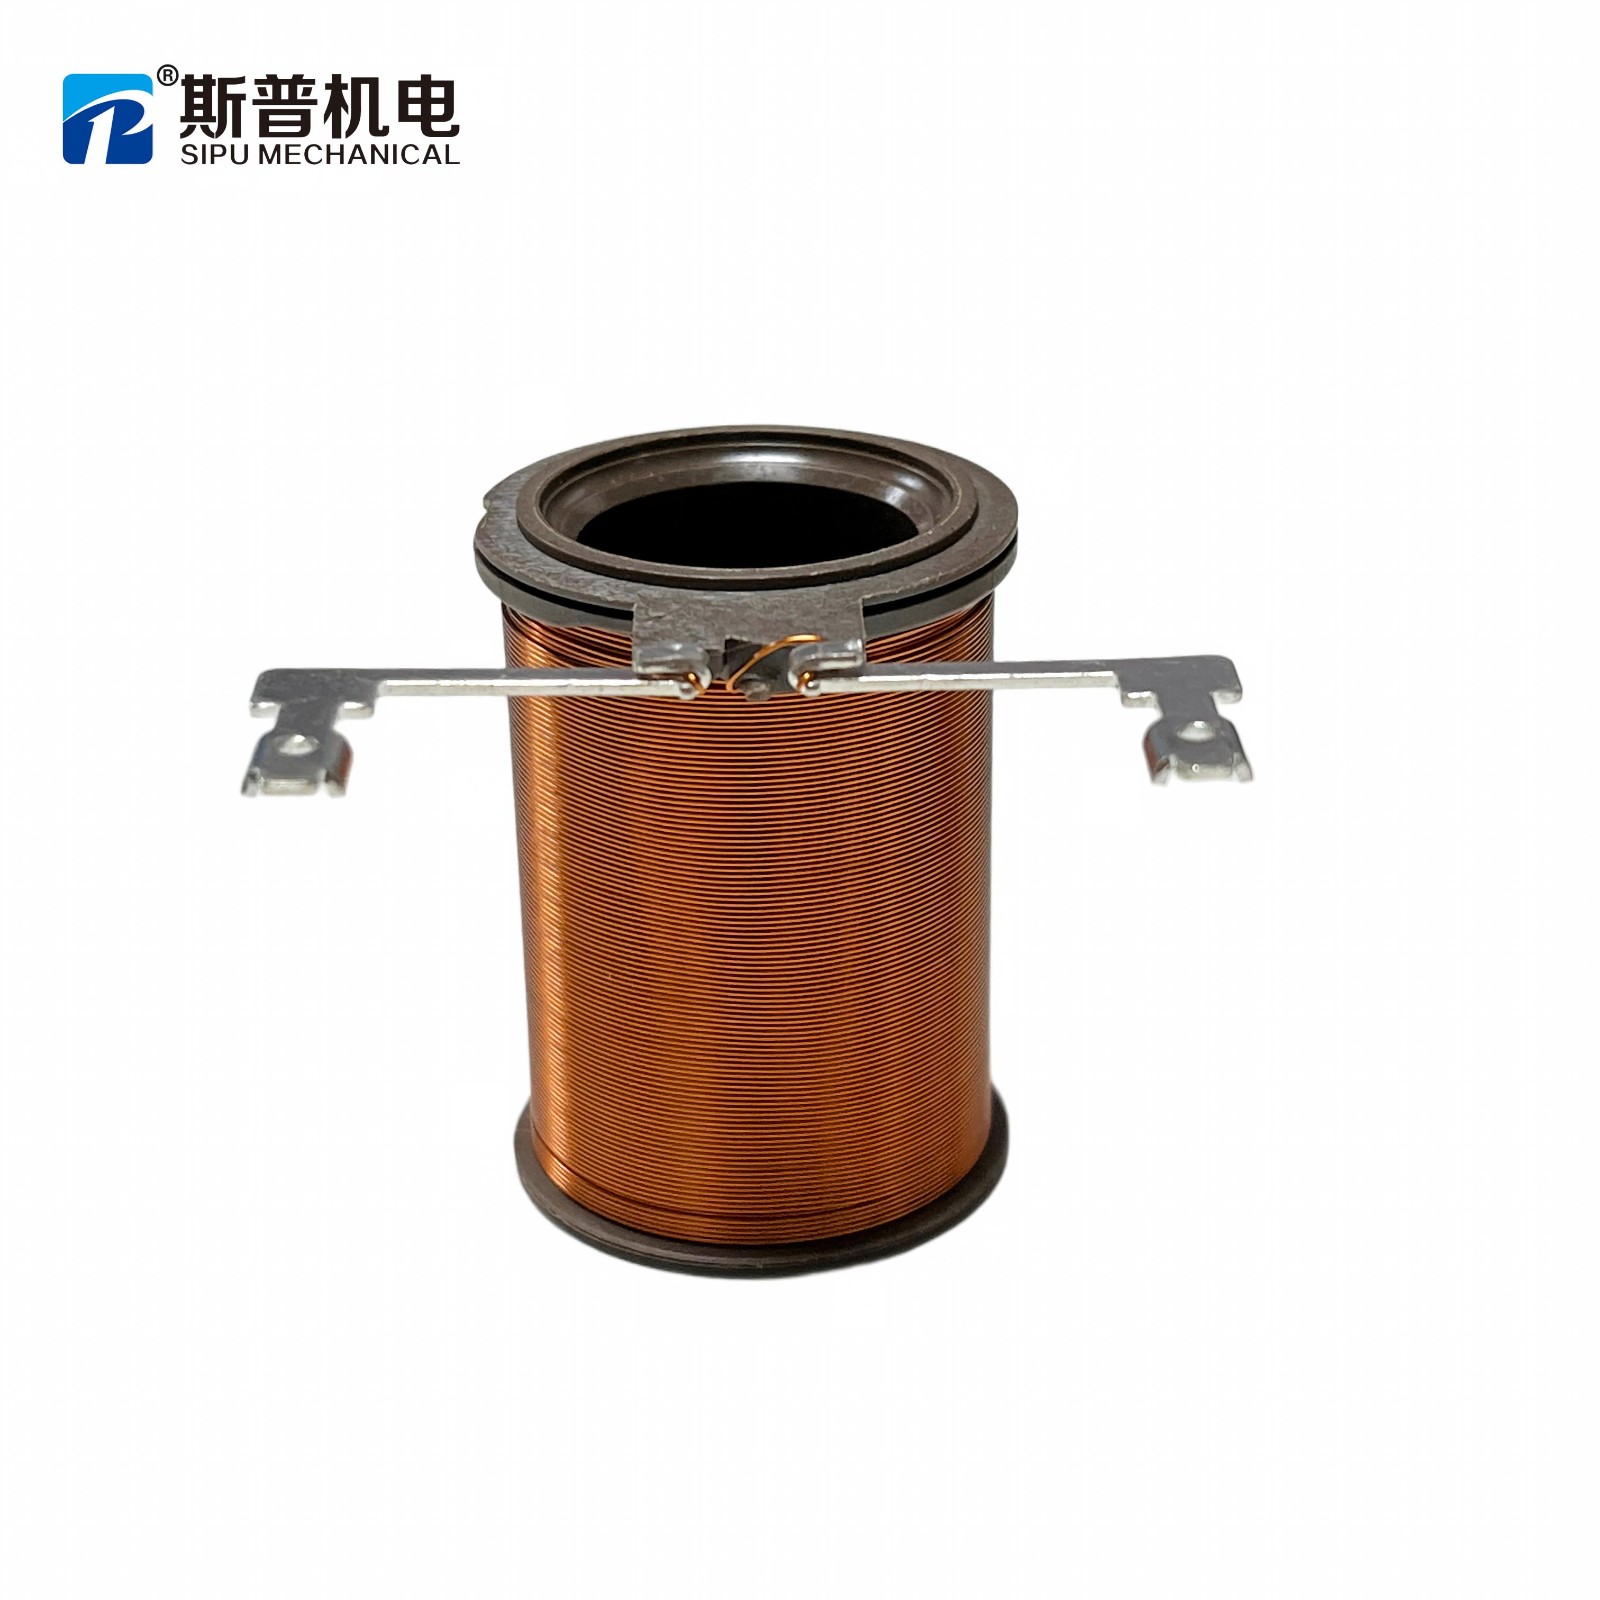
Модель катушки B
Две модели катушек, один намоточный станок SIPU — переключение осуществляется путем замены приспособления и вызова программы.
Где обычно находится ответ
На практике большинство запросов на выпуск двух продуктов приводят к одному из трех результатов: совместное использование с учетом изменений в программе и оснастке; совместное использование только после одной структурной модификации, стоимость и стабильность которой оцениваются отдельно; или покупка двух станков и прекращение оплаты за гибкость, которая никогда не будет использоваться в графике.
Самая дорогостоящая ошибка — это не выбор неправильного исхода. Это выбор первого исхода без предварительного выяснения, какой из них является наиболее подходящим.
Краткая версия
Один намоточный станок может обрабатывать несколько видов катушек. Однако он не способен компенсировать неограниченные различия. Удачный выбор подразумевает определение, для каждой пары, какие различия обусловлены особенностями программы, какие — уровнем оснастки, а какие требуют использования другого станка, — а затем сравнение общей стоимости, а не цены покупки.
Пришлите два комплекта чертежей или два образца. Мы вышлем вам письменную оценку совместимости — совместное использование, совместное использование с инструментами или отдельные станки — вместе с последовательностью переналадки для каждого случая.
Вопросы, которые нам задают перед составлением коммерческого предложения.
1. Две модели имеют одинаковую схему расположения контактов, но различаются по длине контактов. Какой объем работ по переналадке потребуется?
Обычно это изменение на уровне оснастки: фиксирующая пластина остается на месте, зажимная деталь или гнездо заменяются, и программа производства отзывается. Время, необходимое для вашей конфигурации, указано отдельно, поскольку оно зависит от количества заменяемых деталей и от требуемой проверки первого образца, а не от каталожного номера.
2. Может ли одна машина обеспечить полную производительность для двух видов продукции?
Нет. Переналадка занимает время из одного и того же пула мощностей, поэтому вопрос планирования заключается в том, сколько переналадок в неделю, умноженное на продолжительность каждой из них. Если суммарный спрос заполняет станок, то второй станок будет более дешевым вариантом — независимо от того, что показывают сравнения закупочных цен.
3. Если ширина шпулек различается, исключена ли возможность использования одной и той же швейной машины?
Не обязательно. Ширина часто является тем параметром, в пределах которого система зажима может перемещаться без изменения опорного положения. Решающим фактором является то, остаются ли зона намотки и положение штифта в пределах одного и того же проверенного диапазона при изменении ширины.
4. Что вам нужно, чтобы ответить на вопросы о моей продукции?
Чертежи или образцы, размеры катушки, расположение контактов, характеристики проволоки, количество витков и требования к натяжению, ожидаемый объем производства каждой модели, а также последующие этапы — пайка, установка контактов, тестирование. При наличии этих данных проверка становится не пробным запуском, а анализом проекта.
5. Всегда ли гибкий станок является более дешевым вариантом?
Нет. Общая стоимость включает инвестиции, комплекты инструментов, потери при переналадке и фактически необходимую производственную мощность. За гибкость стоит платить только в том случае, если ассортимент продукции меняется достаточно часто, чтобы ее использовать — в противном случае это производственная мощность, за которую вы заплатили, но так и не задействовали.
Компания Xiamen Sipu Mechanical Co., Ltd. — производит оборудование для намотки катушек, пайки, установки контактов и обмотки лентой, а также интегрированные линии по производству катушек. В данном руководстве описан метод оценки; фактические возможности подтверждаются для каждой конфигурации оборудования и пары изделий в ходе инженерной проверки.